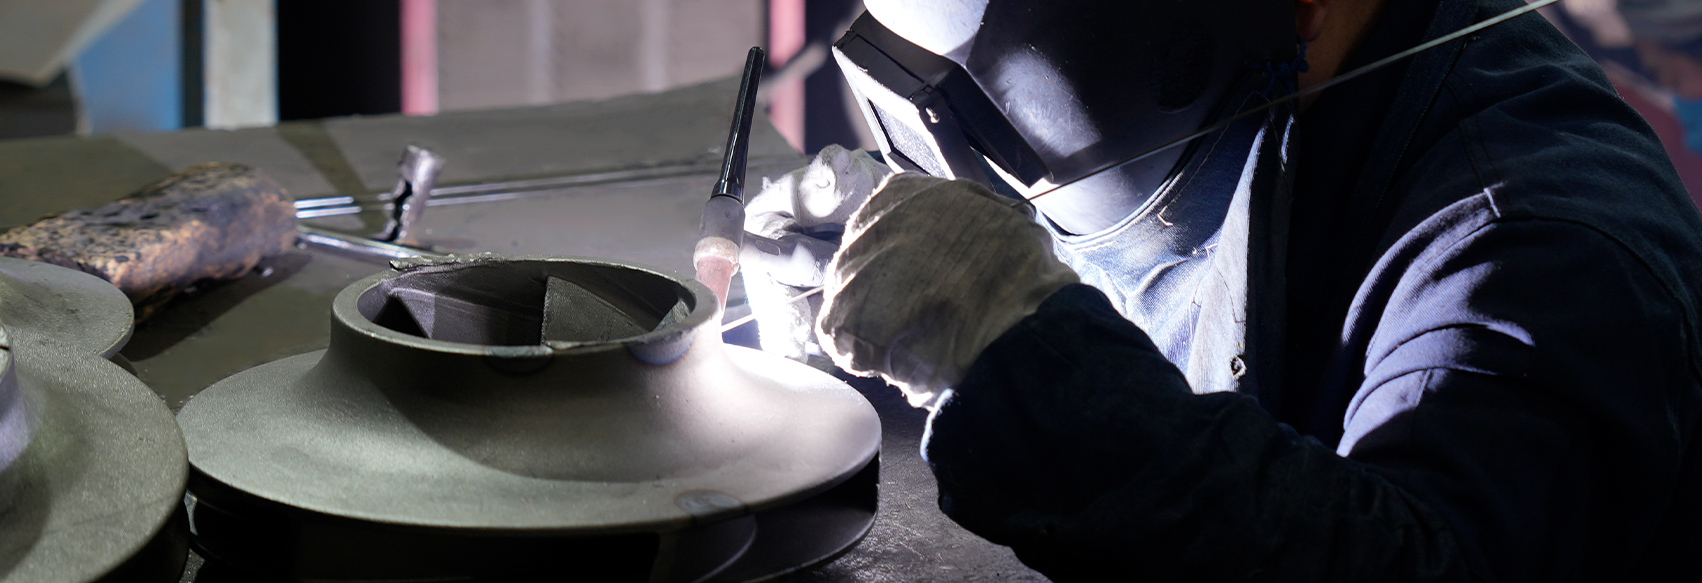
Lijevane cijevi od nehrđajućeg čelika predstavljaju vitalno inženjersko rješenje za premještanje visokotemperaturnih, visokotlačnih i visoko korozivnih tekućina kroz kritične industrijske sustave. Oblikovanjem profila cijevi izravno iz rastaljenog metala korištenjem specijaliziranih centrifugalnih ili statičkih procesa kalupljenja, lijevanje zaobilazi strukturna ograničenja usmjerenja zavarenih ili hladno obrađenih cijevi. Ovom metodologijom proizvodnje postižu se apsolutna izotropna mehanička svojstva, osiguravajući ravnomjerno zadržavanje tlaka, iznimnu otpornost na toplinski zamor i vrhunski strukturni integritet u ekstremnim okruženjima gdje kvar nije opcija.
Metalurgija lijevanja: izotropna čvrstoća u odnosu na usmjerene zrnate strukture
Da biste shvatili inženjersku vrijednost a lijevana cijev od nehrđajućeg čelika , mora se analizirati mikroskopska matrica zrna nastala tijekom skrućivanja. Standardne kovane cijevi proizvode se valjanjem ravne čelične ploče u cilindrični oblik i zavarivanjem šava ili mehaničkim probijanjem čvrste gredice da bi se dobila bešavna cijev. Dok su ovi mehanički procesi manipulacije učinkoviti, oni daju jasno usmjeren protok zrna duž osi deformacije. Ovaj anizotropni strukturni raspored znači da se materijal ponaša drugačije kada je podvrgnut silama paralelnim sa zrnom u odnosu na sile okomite na njega.
Casting iz temelja mijenja ovu paradigmu. Kada se rastaljeni nehrđajući čelik izlije u rotirajući kalup tijekom centrifugalnog lijevanja, on se skrutne pod intenzivnim usmjerenim pritiskom od vanjske stijenke prema unutra. Ovo stvara izotropnu kristalnu strukturu, što znači da su mehanički atributi - kao što su vlačna čvrstoća, granica tečenja i mogućnosti istezanja - potpuno ujednačeni u svim smjerovima (radijalnom, aksijalnom i perifernom). Za visokotlačne proizvodne linije, ujednačena čvrstoća sprječava lokalizirano ispupčenje ili usmjereno pucanje kada unutarnji pritisci neočekivano porastu.
Nadalje, proces lijevanja omogućuje preciznu prilagodbu zrna kroz kontrolirane krivulje hlađenja. Industrijske ljevaonice mogu uvesti specifične legirajuće elemente poput molibdena, nikla i kroma u preciznim volumetrijskim omjerima bez brige o ograničenjima pucanja ili otvrdnjavanja koja ograničavaju kovanu proizvodnju. To osigurava pogonima za kemijsku preradu cijevi prilagođene da izdrže visoko agresivne kiseline, slane vode i promjenjive kemijske sastave bez prerane degradacije.
Usporedna analiza: centrifugalno lijevanje, statičko lijevanje i kovane bešavne cijevi
Inženjerski dizajneri moraju pažljivo procijeniti proizvodne metode koje se koriste za stvaranje industrijskih mreža cjevovoda. Svaka metoda utječe na postojanost debljine stijenke, strukturnu gustoću i dugoročnu isplativost. Tri primarne metode koje se koriste u teškim radnim okruženjima su centrifugalno lijevanje, statičko lijevanje i kovana bešavna manipulacija.
Centrifugalno lijevanje: Ovaj proces uključuje izlijevanje tekućeg nehrđajućeg čelika u kalup koji se brzo okreće. Centrifugalna sila (često prelazi 60G do 100G) tjera gušći, čisti metal prema van prema stjenkama kalupa, dok lakše nečistoće, oksidi i plinovi migriraju u unutarnju šuplju jezgru, gdje se mehanički uklanjaju. To daje gustu stijenku cijevi bez šupljina s iznimnom preciznošću dimenzija i jednolikom debljinom stijenke na dugim stazama.
Statično lijevanje: Koristi se primarno za složene geometrije, promjenjive promjere ili integrirane prirubničke spojeve, statično lijevanje izlijeva rastaljeni metal u nepomični pješčani ili keramički kalup. Iako omogućuje neusporedivu fleksibilnost dizajna, oslanja se isključivo na gravitaciju za zbijanje, što znači da zahtijeva pažljivo postavljanje uspona i precizno upravljanje toplinom kako bi se spriječile unutarnje šupljine skupljanja ili plinska poroznost.
Kovano bez šavova: Stvorena vrućim bušenjem i kontinuiranim istiskivanjem, kovana bešavna cijev može se pohvaliti izvrsnom završnom obradom površine i finom zrnastom strukturom. Međutim, ograničen je na standardne vanjske promjere i bori se s ultra-debelim zidovima. Proizvodnja cijevi s debelim stijenkama po narudžbi putem ekstruzije zahtijeva ogromna kapitalna ulaganja u alate, što je čini ekonomski neizvodljivom za specijalizirane industrijske konfiguracije male količine.
| Svojstvo / značajka | Centrifugalno lijevana cijev | Statički lijevana cijev | Kovana bešavna cijev |
| Strukturni integritet | Ultra-gusta; nulta poroznost zbog centrifugalnog zbijanja | Promjenjiva gustoća; zahtijeva radiografsko ispitivanje šupljina | Visoka gustoća; sklon direction directional trganju |
| Svestranost debljine stijenke | Gotovo neograničeno; lako postiže profile teških zidova | Vrlo fleksibilan; odgovara stepenastim varijacijama zidova | Ograničen kapacitetom ekstruzijske preše i ograničenjima kalupa |
| Geometrijska prilagodba | Ograničeno na ravne, ujednačene cilindrične profile | Maksimalno; može sadržavati koljena, koljena i prirubnice | Samo standardne ravne staze; zahtijeva zasebne armature |
| Mehanička svojstva | Potpuno izotropan (ujednačen u svim dimenzijama) | Izotropno (može pokazivati manje varijacije granica zrna) | Anizotropna (visoka uzdužna, niža poprečna čvrstoća) |
| Vrijeme izrade alata/trošak | Niska do umjerena; višekratni cilindrični kalupi | Umjereno; zahtijeva posebne uzorke za kalupe | Izuzetno visoki troškovi postavljanja za nestandardne veličine |
Strategije legiranja za teške industrijske uvjete rada
Primarna prednost primjene rješenja za lijevane cijevi od nehrđajućeg čelika je lakoća kojom se metalurške formulacije mogu prilagoditi za ciljanje specifičnih mehanizama razgradnje. Za razliku od tvornica kovanog materijala koje zahtijevaju proizvodnju od više tona kako bi opravdale prilagođenu kemiju, peći za lijevanje rade u manjim serijama. Ova agilnost omogućuje inženjerima strojarstva da optimiziraju kemijski sastav za borbu protiv lokalizirane korozije, visokotemperaturne oksidacije ili deformacije puzanjem.
Nekoliko različitih kvaliteta dominira sektorom lijevanja visokih performansi, a svaki koristi precizne metalurške omjere za rješavanje različitih termodinamičkih izazova:
- ■ Austenitne lijevane legure (npr. CF8M / CF3M): Ovi lijevani ekvivalenti nehrđajućeg čelika 316/316L sadrže 17% do 21% kroma i 9% do 13% nikla, pojačanog s 2% do 3% molibdena. Uključivanje molibdena dramatično smanjuje osjetljivost materijala na rupičastu i pukotinsku koroziju u vodenim okruženjima s visokim udjelom klorida, što ih čini nezamjenjivima za postrojenja za desalinizaciju na moru.
- ■ Duplex i super duplex lijevane legure (npr. CE3MN): S uravnoteženom, dvofaznom mikrostrukturom od otprilike 50% ferita i 50% austenita, duplex lijevane cijevi daju gotovo dvostruko veću granicu tečenja od standardnih austenitnih cijevi. Oni pokazuju ekstremnu otpornost na pucanje od korozije na naprezanje (SCC) u okruženjima bogatim sumporovodikom, što se obično nalazi u ekstrakciji nafte iz dubokog mora.
- ■ Lijevane legure otporne na toplinu (npr. HK40 / HP40): Formulirane s visokim udjelom ugljika (0,35% do 0,45%) zajedno s povišenim udjelom nikla (20% do 35%) i kroma (24% do 27%), ove specijalizirane lijevane cijevi projektirane su za kontinuirani rad na temperaturama višim od 1600°F (870°C). Otporni su na mikrostrukturno puzanje i unutarnju karburizaciju unutar petrokemijskih peći za krekiranje.
Ekonomska realnost: Troškovi nabave u odnosu na životni ciklus povrata ulaganja
Pri analizi fiskalnih aspekata nabave industrijskih cjevovoda, usporedba imovine isključivo na osnovi kapitalnih izdataka (CAPEX) predstavlja nepotpunu financijsku sliku. Lijevana cijev od nehrđajućeg čelika s debelim stijenkama ima izrazito veću početnu cijenu u odnosu na standardne uzdužno zavarene cijevi. Međutim, kada se procjenjuje ukupni trošak vlasništva (TCO) kroz tipični operativni horizont od 25 do 40 godina, lijevana imovina često donosi znatne dugoročne uštede.
Razmotrite praktičan inženjerski scenarij unutar visokotlačnog postrojenja za obradu komunalne otpadne vode koje upravlja korozivnim muljem. Uzdužno zavarene cijevi imaju suptilnu, mikroskopsku metaluršku varijaciju duž zavarenog šava. Tijekom petogodišnjeg razdoblja kontinuiranog ciklusa, kombinacija pulsirajućeg hidrauličkog tlaka i kisele kemije često koncentrira naprezanje na ovom spoju, što dovodi do lokalnog pucanja uslijed korozije pod naponom. Popravak puknutog dijela cijevi zahtijeva hitno isključivanje, protokole čišćenja, specijalizirane tehničare za zavarivanje na terenu i sveobuhvatno ispitivanje bez razaranja - što košta tisuće dolara po satu operativnih gubitaka.
Financijska matrica studije slučaja: 10-godišnji operativni okvir
Ispod je ekonomska projekcija koja uspoređuje centrifugalno lijevanu cijev od nehrđajućeg čelika promjera 12 inča sa standardnom zavarenom alternativom u agresivnoj industrijskoj primjeni fluida:
- Početna nabava i opremanje: Sustav zavarenih cijevi ima osnovni trošak od 45.000 USD, dok sustav centrifugalno lijevanih cijevi košta 62.000 USD zbog specijaliziranih postavki lijevanja i obvezne strojne obrade unutarnjeg otvora.
- Kadenca ispitivanja bez razaranja (NDT): Zavareni vodovi zahtijevaju česte ultrazvučne preglede zavarenih šavova svaka 24 mjeseca kako bi se skeniralo širenje naprezanja, što iznosi otprilike 14.000 USD tijekom deset godina. Lijevana cijev, s izotropnom matricom bez šava, zahtijeva osnovne vizualne provjere i provjere penetracijom boje koje koštaju manje od 3500 USD za isti raspon.
- Neplanirani događaji prekida rada: Povijesno praćenje pogona otkriva prosječno 1,5 kvarova rupa povezanih sa šavovima po desetljeću za zavarene vodove pod cikličkim pritiskom. Svaki kvar dovodi do 14-satnog djelomičnog prekida pogona, izračunatog na gubitak imovine od 32.000 USD. Cast infrastruktura pokazuje povijesnu stopu kvarova blizu nule pod odgovarajućim uvjetima.
- Neto financijska pozicija: Unatoč 17.000 USD većem početnom CAPEX-u, lijevana cijev od nehrđajućeg čelika štedi više od 42.500 USD na održavanju, testiranju sukladnosti i smanjenju zastoja, pružajući punu kapitalnu amortizaciju unutar prve četiri godine rada.
Protokoli provjere kvalitete i standardi ispitivanja
Budući da se proizvodi od lijevanih cijevi od nehrđajućeg čelika rutinski stavljaju u teške servisne operacije gdje neispravnost zadržavanja može dovesti do opasnosti za okoliš ili rizika za osoblje, usklađenost proizvodnje mora se pridržavati strogih međunarodnih inženjerskih standarda. Organizacije poput Američkog društva za ispitivanje i materijale (ASTM) i Američkog društva inženjera strojarstva (ASME) održavaju stroge mandate za praćenje, testiranje i provjeru valjanosti.
Temeljni standard koji regulira centrifugalno lijevanu austenitnu cijev od nehrđajućeg čelika za rad pri visokim temperaturama i koroziji je ASTM A451. Ovaj standard navodi stroga ograničenja u pogledu tolerancija kemijskog sastava, zahtjeva toplinske obrade i profila mehaničkog ispitivanja. Svi odljevci moraju biti podvrgnuti potpunom žarenju u otopini—zagrijavanje lijevane cijevi na temperaturu veću od 1900°F (1040°C) nakon čega slijedi brzo gašenje u vodi—kako bi se ponovno otopili svi kromovi karbidi koji su se istaložili tijekom početnog skrućivanja, čime se kristalnoj matrici vraća maksimalna otpornost na koroziju.
Uz kemijsku provjeru, ljevaonice moraju izvršiti višeslojno ispitivanje bez razaranja (NDT) kako bi se osiguralo da unutarnje stijenke nemaju anomalije ispod površine. Ispitivanje hidrostatskim tlakom univerzalno se primjenjuje, tjerajući vodu u zatvorenu cijev pri 1,5 puta većem od maksimalnog projektiranog tlaka kako bi se potvrdilo apsolutno zadržavanje. Za maksimalna sigurnosna okruženja, kao što su petlje za hlađenje nuklearne energije ili visokotlačna obrada plina, volumetrijske inspekcije poput radiografije (testiranje X-zrakama) ili naprednog ultrazvučnog ispitivanja faznim nizom (PAUT) koriste se za mapiranje unutarnje strukture, jamčeći potpuno odsustvo mikroporoznosti, pukotina ili varijacija gustoće.
Reference
• ASTM International. ASTM A451/A451M - Standardna specifikacija za centrifugalno lijevanu čeličnu cijev od austenitnog čelika za rad na visokim temperaturama . West Conshohocken, PA.
• Američko društvo inženjera strojarstva (ASME). ASME B31.3 - Kodeks procesnih cijevi za teške primjene industrijskih tekućina . New York, NY.
• Journal of Materials Engineering and Performance. Mikrostrukturna evolucija i mehanička izotropija centrifugalno lijevanih legura nehrđajućeg čelika .