Zašto čelične cijevi otporne na habanje ne uspijevaju u industrijskoj upotrebi
Pneumatska transportna linija koja rukuje ugljenom u prahu može izgubiti mjerljivu debljinu stijenke u manje od jedne godine rada ako stupanj cijevi nije usklađen s opterećenjem abraziva. Prijevoz gnojnice, rukovanje pepelom i krugovi mljevenja ponašaju se na isti način. Čelična cijev otporna na habanje postoji kako bi usporila ovo oštećenje, ali niti jedna vrsta nije otporna na svaki oblik trošenja. Morate razumjeti kako cijev zapravo ne radi prije nego što odaberete pravi proizvod.
Tri mehanizma trošenja dominiraju industrijskim primjenama:
- Abrazivna erozija. Fine čestice koje se kreću velikom brzinom udaraju o stijenku cijevi pod plitkim ili izravnim kutom. Svaki udarac uklanja malu količinu metala, a kombinirani učinak proizvodi postupno, rašireno stanjivanje. Ovo je tipičan mehanizam u pneumatskim transportnim vodovima, cjevovodima za raspršeno gorivo i ciklonskim prijenosnim sustavima.
- Klizno trošenje. Grublji materijal kreće se duž dna cijevi pod utjecajem gravitacije ili sporog protoka. Sloj čestica brusi se o površinu, a oštećenje se pojavljuje kao polirani utor duž vodoravne linije i koljena.
- Udarno trošenje. Velike ili teške čestice udaraju o zid velikom energijom. Umjesto da poliraju površinu, oni je usitnjavaju i deformiraju, a mogu popucati tvrde materijale. Usluga kojom dominira udar zahtijeva odgovarajuću žilavost, a ne maksimalnu tvrdoću.
Nekoliko instalacija pati od samo jednog mehanizma. Pepeo od izgaranja ugljena, sinter prašina iz čeličana i iskopana ruda mogu kombinirati sva tri oblika napada. Povišena temperatura komplicira sliku omekšavanjem stijenke cijevi, dok korozivni medij ubrzava gubitak metala kontinuiranim skidanjem zaštitnog oksidnog sloja. Kada habanje, toplina i korozija djeluju zajedno, izbor materijala postaje kompromis, a ne jednostavna odluka o tvrdoći.
Praktični zaključak je jednostavan: identificirajte dominantni način kvara prije nego što bilo što specificirate. Tvrda vrsta odabrana za liniju kojom dominiraju udarci može prerano puknuti, dok će čvrsta, ali meka vrsta u liniji abrazivne erozije brzo izgubiti debljinu stijenke. Prvo definirajte mehanizam, a zatim spojite materijal.
Ključne vrste materijala za čelične cijevi otporne na habanje
Za teške abrazivne usluge, odluka se obično svodi na dvije obitelji visokih performansi: bijeli lijev s visokim sadržajem kroma kao što je KMTBCr26 (GX280) i martenzitni nehrđajući čelik kao što je 440C. Još dvije obitelji nehrđajućeg čelika, duplex 2205 (CD3MN) i austenit 316L (CF3M), služe zadacima kojima dominira korozija.
GX280 (KMTBCr26): bijelo lijevano željezo s visokim sadržajem kroma
KMTBCr26 pripada obitelji bijelog lijevanog željeza s visokim sadržajem kroma. Njegova mikrostruktura sadrži veliki volumenski udio tvrdih krom karbida, a ti su karbidi pravi izvor otpornosti na trošenje. Uobičajene vrijednosti tvrdoće su oko 58 do 62 HRC, ovisno o toplinskoj obradi i debljini presjeka. Ova vrsta ima dobre rezultate u abrazivnoj eroziji i kliznom trošenju, zbog čega se pojavljuje u opremi za rudarstvo, brušenje i rukovanje materijalima. Proizvodimo ga kao GX280 KMTBCr26 unutarnji cilindri otporni na habanje . Nije pravi izbor za velika udarna opterećenja ili jako korozivne medije, gdje će se prije habanja pojaviti pukotine ili kemijski napadi.
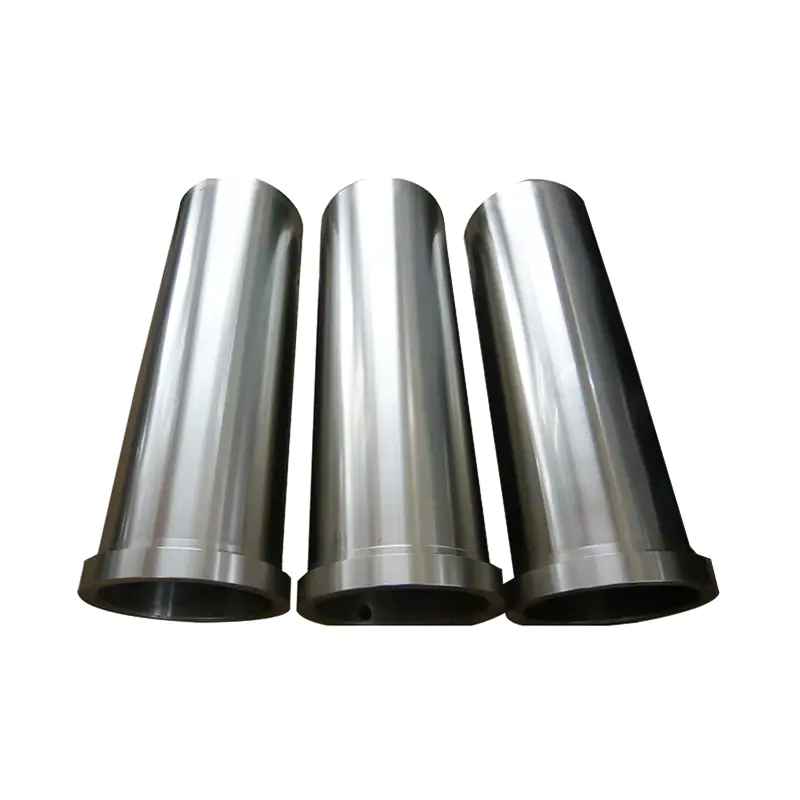 Prilagođeno centrifugalno lijevanje GX280 (KMTBCr26) unutarnji cilindar otporan na habanje Suppli Wuxi Dongmingguan Special Metal Manufacturing Co., Ltd. je kineski Centrifugal Casting GX280 (KMTBCr26) unutarnji cilindar otporan na habanje Suppl... Pogledajte proizvod →
440C: martenzitni nehrđajući čelik
440C je visokougljični martenzitni nehrđajući čelik. Nakon kaljenja i popuštanja postiže približno 58 do 60 HRC. Sadržaj kroma daje mu osjetno bolju otpornost na koroziju od običnog ugljičnog čelika ili niskolegiranih habajućih ploča, tako da odgovara uslugama gdje abrazivne čestice stižu s vlagom ili blagim korozivnim sredstvom. Kompromis je temperatura: produženi rad iznad otprilike 400°C prekaljuje materijal i smanjuje tvrdoću. Naš Unutarnji cilindri za brušenje visoke tvrdoće 440C koristite ovaj stupanj za vlažna, abrazivna okruženja.
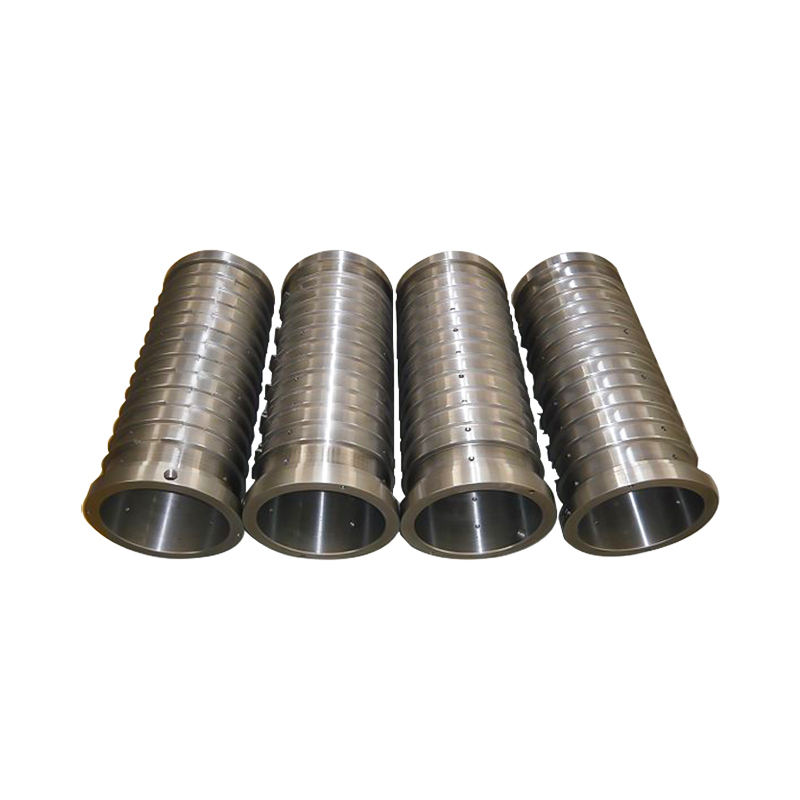 Dobavljači unutarnjih cilindra za brušenje visoke tvrdoće centrifugalnog lijevanja 440C, Wuxi Dongmingguan Special Metal Manufacturing Co., Ltd. je Kina Dobavljači centrifugalnog lijevanja 440C visoke tvrdoće za brušenje unutarnjeg cilindra... Pogledajte proizvod →
2205 i 316L: Nehrđajući stupnjevi otporni na koroziju
Duplex 2205 (CD3MN) i austenit 316L (CF3M) nisu odabrani zbog njihove tvrdoće. Odabiru se kada je prijenosni medij korozivan i kada je mehaničko opterećenje umjereno. Njihova tvrdoća je mnogo niža od visokolegiranih stupnjeva habanja, ali njihova otpornost na rupičastu pojavu i opća svojstva korozije daleko su bolji. U sustavu cijevi otpornom na habanje, ovi materijali često djeluju kao strukturni ili antikorozivni sloj u obloženom ili bimetalnom dizajnu.
Tipična usporedba materijala za izbor čeličnih cijevi otpornih na habanje; vrijednosti predstavljaju raspone tipične za industriju i treba ih provjeriti u odnosu na stvarne uvjete rada. | Ocjena | Klasa materijala | Tipična tvrdoća | Otpornost na koroziju | Najprikladnije za |
| GX280 (KMTBCr26) | Bijeli lijev s visokim sadržajem kroma | cca. 58 do 62 HRC | Umjereno | Abrazivna erozija i klizno trošenje u krugovima rudarstva, pepela i mljevenja |
| 440C | Martenzitni nehrđajući čelik | cca. 58 do 60 HRC nakon stvrdnjavanja | dobro | Abrazivno trošenje s vlagom ili blagim korozivnim sredstvima |
| 2205 (CD3MN) | Duplex nehrđajući čelik | cca. 30 HRC | Izvrsno | Korozivni mediji s umjerenom abrazijom |
| 316L (CF3M) | Austenitni nehrđajući čelik | cca. 90 HRB | Izvrsno | Rad kojim dominira korozija s niskom abrazijom |
Kompromis djeluje u četiri smjera: tvrdoća, žilavost, otpornost na koroziju i cijena. Potvrdite koje svojstvo zapravo ograničava vijek trajanja cijevi prije nego što postavite najtvrđu ocjenu na podatkovnoj tablici.
Zašto je centrifugalno lijevanje važno za čelične cijevi otporne na habanje
Ocjena definira što materijal može učiniti, ali proces proizvodnje određuje hoće li cijev to doista isporučiti. Centrifugalno lijevanje pruža strukturne prednosti s kojima se statični odljevci i zavareni proizvodi rijetko mogu podudarati.
Tijekom centrifugalnog lijevanja rastaljeni metal se ulijeva u rotirajući kalup i pritišće uz stijenku kalupa. Centrifugalno polje gura lakše inkluzije i otopljene plinove prema unutarnjoj površini, gdje ih strojna obrada uklanja. Rezultat je gusta, fino zrnata struktura s daleko manjom poroznošću skupljanja od statičkog odljevka. Budući da je struktura konzistentna kroz stijenku, tvrdoća je ravnomjerno raspoređena po duljini i po debljini. Ujednačenost je važna: raštrkana meka mjesta troše se neravnomjerno i rano otkazuju u najslabijoj zoni.
Proces također nudi praktičan raspon veličina. Visokolegirani centrifugalni odljevci mogu se proizvesti od 50 mm do 1000 mm u promjeru i do 4000 mm duljine, što pokriva većinu industrijskih transportnih, dovodnih i ispusnih vodova. U usporedbi sa zavarenom cijevi, centrifugalno lijevana cijev nema uzdužni šav niti zonu utjecaja topline, tako da nema mikrostrukturne slabe linije koja bi prvenstveno mogla puknuti ili erodirati. Naš centrifugalno lijevane čelične cijevi otporne na habanje slijedite ovu rutu procesa upravo iz tih razloga.
Imajte na umu jedno ograničenje. Centrifugalno lijevanje je idealno za okrugle komponente, ali ne mijenja temperaturni prag materijala. Ako je rad prvenstveno uzrokovan toplinom, a ne abrazijom, posvećena čelična cijev otporna na toplinu može biti sigurnija specifikacija.
Kako definirati svoju specifikaciju čelične cijevi otporne na habanje
Korisna specifikacija pretvara radne uvjete u parametre materijala, tvrdoće i geometrije. Koristite ovih pet koraka i dokumentirajte svaki broj.
- Definirajte vrstu trošenja i abrazivna svojstva. Zabilježite tvrdoću čestica, veličinu, oblik, brzinu i udarni kut. Ako punjenje sadrži kvarc ili aluminijev oksid i udarni kut je strm, abrazivna erozija će dominirati i kvalitet bogat karbidom kao što je KMTBCr26 je prikladan.
- Odredite raspon radne temperature. Iznad otprilike 400°C, mnoga željeza s visokim udjelom kroma gube tvrdoću kako karbidi grubljaju, a matrica omekšava. Potvrdite da odabrani stupanj ima dokumentiranu tvrdoću na vruće za stvarnu temperaturu stijenke.
- Procijenite korozivni medij. Ako su prisutne kiseline, lužine ili tekućine s visokim udjelom klorida, stupanj ravnog trošenja neće uspjeti zbog korozije čak i ako je njegova tvrdoća visoka. Uvedite martenzitni, dvostruki ili austenitni nehrđajući materijal ili upotrijebite obloženi kompozitni dizajn.
- Potvrdite dimenzije i krajnje spojeve. Navedite vanjski promjer, debljinu stjenke, duljinu i pripremu prirubnice ili kosine. Tolerancije centrifugalnog lijevanja razlikuju se od valjanih cijevi, tako da crtež treba odražavati proces lijevanja.
- Usporedite troškove životnog ciklusa. Vrhunski stupanj habanja košta unaprijed, ali njegov dulji radni vijek često smanjuje ukupne troškove nakon što se uključe zamjenski rad i zastoji. Izračunajte trošak po toni materijala kojim se rukuje, a ne cijenu po metru cijevi.
Rudarstvo je dobar primjer cijelog niza. Linija za prijenos grube rude kombinira klizno trošenje, udar i povremenu vlagu. Ta kombinacija ukazuje na dizajn željeza debelih stijenki s visokim udjelom kroma, što je isto kao i naše kućišta visokoučinkovitih rudarskih strojeva . Ključ je pretvoriti podatke o radu u mjerljive parametre umjesto ponovnog korištenja stare specifikacije koja je funkcionirala u drugom pogonu.
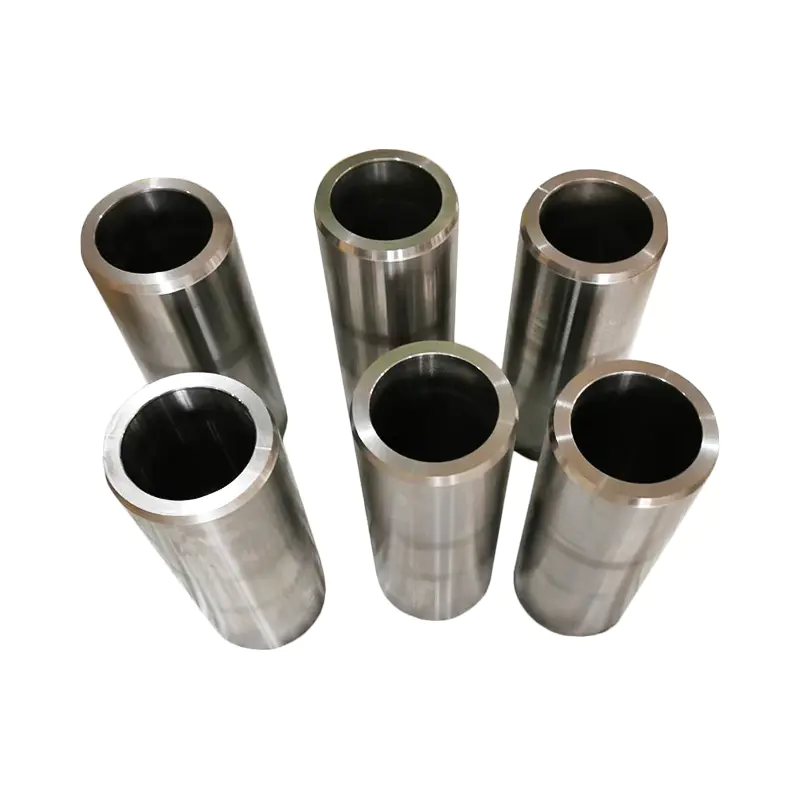 Prilagođeni centrifugalni lijev GX280 (KMTBCr26) Visokoučinkoviti rudarski strojevi cas Wuxi Dongmingguan Special Metal Manufacturing Co., Ltd. je kineski centrifugalni lijev GX280 (KMTBCr26) Visokoučinkoviti rudarski strojevi ca... Pogledajte proizvod →
Kontrola kvalitete i procjena dobavljača za čelične cijevi otporne na habanje
Cijev otporna na habanje može izgledati ispravno, ali se ipak rano pokvari ako je kemijski sastav ili mikrostruktura pogrešna. Proces lijevanja i toplinska obrada određuju konačna svojstva; procjena dobavljača trebala bi se usredotočiti na kontrole koje stoje iza njih.
Provjerite četiri područja tijekom revizije:
- Kontrola sastava. Pouzdan dobavljač provjerava talinu spektrometrom za izravno očitavanje i provjerava dolazni materijal ručnim analizatorima. Pomicanje sastava izravno mijenja tvrdoću i volumen karbida.
- Provjera mikrostrukture. Metalografska analiza potvrđuje da su karbidi prisutni u pravoj vrsti, veličini i raspodjeli. Ovo je mikroskopsko jamstvo otpornosti na trošenje i ne može se provjeriti okom.
- Provjera dimenzija. 3D skener ili ekvivalentni sustav provjerava okruglost, toleranciju unutarnjeg provrta i postojanost debljine stijenke. Centrifugalne odljevke treba provjeriti nakon strojne obrade, a ne samo nakon lijevanja.
- Sljedivost procesa. Tražite toplinske brojeve, procesne rute, evidenciju toplinske obrade i izvješće o inspekciji za svaku seriju. Sljedivost je ono što odvaja ponovljivu proizvodnju od jednokratne sreće.
Oprema za kontrolu kvalitete našeg pogona uključuje spektrometre s izravnim očitavanjem, ručne spektrometre, metalografske analizatore i 3D skener, a naš godišnji kapacitet lijevanja je 5000 tona. Za ozbiljnu procjenu, zatražite reprezentativna izvješća o inspekciji i, ako je praktično, očevidac uzorkovanja predložene proizvodne serije.
Zaključak: Izgradnja pouzdanog rješenja za cijevi otpornog na habanje
Pouzdano rješenje za cijevi otporne na habanje slijedi slijed koji se može ponavljati: identificirajte dominantni način kvara, uskladite ocjenu materijala, potvrdite proizvodni proces, kvantificirajte specifikaciju i provjerite dobavljača. Preskakanje bilo kojeg koraka teži prebacivanju problema na sljedeću komponentu u retku.
Rad s proizvođačem koji kontrolira cijeli put, od lijevanja preko toplinske obrade do završne inspekcije, također smanjuje rizik koordinacije. Dobivate jedan zapis procesa, jedan standard kvalitete i jednu točku odgovornosti.
Kada se obratite dobavljaču, vodite se radnim podacima, a ne samo veličinom cijevi. Navedite vrstu abraziva, veličinu i brzinu čestica, temperaturu, korozivni medij i potrebne dimenzije. S tim detaljima, kompetentna ljevaonica može predložiti pravi kvalitet, pravi put lijevanja i realan plan isporuke za vašu specifičnu uslugu.