Radijacijska cijev koja puzi nakon jedne kampanje, valjak peći koji se raspukne prije planiranog gašenja, valjak za potapanje koji se udubi nekoliko mjeseci nakon puštanja u rad - prvi osumnjičeni je gotovo uvijek kvaliteta materijala. U praksi, proces lijevanja često dijeli krivicu. Centrifugalno lijevana cijev pruža gušću, čišću i koncentričniju strukturu od statičkog lijevanja, a za mnoge visokolegirane sastave to je praktičniji put od kovanja. Pravi izazov je uskladiti leguru, tolerancije dimenzija i dobavljačeve kontrole kvalitete sa stvarnom uslugom. Ovaj vodič objašnjava što je centrifugalno lijevana cijev, zašto je poželjna za radijacijske cijevi, valjke za peći, antikorozivne rukavce i habajuće obloge te kako potvrditi da ljevaonica može isporučiti ono što vaš crtež zahtijeva.
Što je centrifugalna lijevana cijev?
Centrifugalnim lijevanjem oblikuje se cilindrični dio izlijevanjem rastaljenog metala u kalup koji se okreće oko vlastite osi. U vodoravnom stroju kalup se okreće oko vodoravne osi; u okomitom stroju, oko okomitog. Centrifugalno polje, koje doseže gravitaciju nekoliko desetaka puta, tjera tekući metal na stijenku kalupa, gdje se skrućuje u smjeru od vanjske površine prema unutra.
Ovo usmjereno skrućivanje je definirajuća karakteristika procesa. Ne postoji središnji uspon koji bi kompenzirao skupljanje, tako da središnja poroznost uobičajena u statičnim odljevcima uglavnom nedostaje. Vanjska stijenka postaje gusta i sitnozrnata. U isto vrijeme, troska, troska i lakši uključci nose se prema provrtu, gdje ostaju u sloju koji se mora ukloniti strojnom obradom. Centrifugalno lijevana cijev stoga nije gotova cijev u lijevanom stanju; to postaje nakon bušenja, tokarenja i, u većini slučajeva, toplinske obrade.
Zašto je centrifugalno lijevanje pravi postupak za cijevi i valjke
Za cilindrične komponente, odluka o izvoru obično se svodi na statično lijevanje u pijesak, centrifugalno lijevanje ili kovane i valjane cijevi. Donja tablica sažima praktične razlike.
Usporedba procesa oblikovanja cijevi za legure otporne na toplinu, koroziju i habanje | Karakteristika procesa | Statičko lijevanje u pijesak | Centrifugalno lijevanje | Kovana i valjana cijev |
| Gustoća i mikrostruktura | Krupna zrna, opasnost od skupljanja i mikroporoznosti | Gusta, usmjereno očvrsnuta, niske poroznosti | Kovana, potpuno gusta |
| Fleksibilnost legure | visoko | visoko, including low-workability heat-resistant grades | Ograničeno na razrede koji se mogu oblikovati |
| Koncentričnost | Ovisi o kalupu i sklopu jezgre | Dobar nakon strojne obrade provrta | Izvrsno |
| Kvaliteta unutarnje površine | Kao lijevano, potrebno čišćenje | Strojno obrađeni provrt je standardan | Glatka, strojno obrađena ili hladno vučena |
| Trošak alata i serije | Niska cijena kalupa, veći rizik odbacivanja | Umjeren alat, učinkovit za proizvodne serije | visoko tooling cost, large minimum orders |
Statičko lijevanje ostaje korisno za složene geometrije i male količine, ali njegova unutarnja čvrstoća ne može se mjeriti s centrifugalnom strukturom pod dugotrajnim visokim temperaturama ili toplinskim ciklusima. Kovana bešavna cijev nudi potpuno kovanu strukturu, ali je mnoge austenitne vrste otporne na toplinu teško ili nemoguće iskovati. Obitelj legura koja dominira u cjevovodima za peći — GX40CrNiSi25-20, GX40NiCrSiNb35-26, GNiCr28W i HP-tip 26Cr35Ni — upravo je mjesto gdje centrifugalno lijevanje zaslužuje svoje mjesto: fleksibilnost ljevaonice u kemiji s mehaničkim integritetom bliskim kovanom materijalu.
Odabir legure: Uskladite kvalitet s uslugom
Centrifugalno lijevanje kontrolira rad odabranog materijala; ne zamjenjuje materijal. Odabir počinje radnom temperaturom, procesnom atmosferom, kemijskim medijem i načinom trošenja.
Uobičajene legure za centrifugalno lijevane cijevi i njihovi tipični radni uvjeti | Vrsta legure | Tipična usluga | Reprezentativne komponente |
| 1.4848 (GX40CrNiSi25-20) | Oksidirajuća atmosfera, kontinuirani rad do oko 1050°C | Cijevi za zračenje, valjci za peći, ladice i pribor |
| 1.4852 (GX40NiCrSiNb35-26) | visokoer creep loads, about 1100°C; niobium stabilizes carbides | Cijevi za grijanje, cijevi za zračenje u obliku slova W, valjci za dno peći |
| 2,4879 (GNiCr28W) | Teška toplinska i mehanička opterećenja; volfram ojačava matricu | Cijevi izmjenjivača topline, valjci za peći, pužni transporteri |
| HP-tip 26Cr35Ni | Peći za reformiranje i pirolizu; otpornost na karburizaciju iznad 1000°C | Reformer cijevi, cijevi za krekiranje etilena |
| 316L (CF3M) | Korozivni kemijski mediji; niska razina ugljika poboljšava zavarljivost | Navlake i umetci otporni na koroziju |
| 2205 duplex (CD3MN) | Mediji koji sadrže kloride, otpornost na pucanje od korozije pod naponom; veća čvrstoća od 316L | Kemijski procesni rukavci, tlačno-granični dijelovi |
| Tip 440C | visoko hardness, abrasive wear | Obloge mlina za mljevenje, klizne površine |
| GX280 (KMTBCr26) | Teška abrazija s udarcem; 26% Cr bijelo željezo | Nosite školjke, obloge mlinova, pokrivače rudarske opreme |
Pogreške pri odabiru obično dolaze zbog pretjeranog specificiranja na niskom kraju ili premalo specificiranja na visokom kraju. Cijev 1.4848 je ekonomična do svoje gornje temperature; iznad toga, 1.4852 koji sadrži niobij osigurava osjetno bolji vijek puzanja. U reformeru za pougljičenje uobičajeni odgovor su legure HP tipa. Što se tiče korozije, praktično pitanje je sadrži li medij kloride: 316L dobro se nosi s uobičajenim kiselinama, ali duplex 2205 daleko se bolje odupire kloridnoj jamičastoj koroziji i pucanju uslijed korozije te donosi veću otpornost. U radu na habanje, izbor ovisi o vrsti karbida, tvrdoći i toleranciji na udarce, a ne samo o otpornosti na toplinu.
Dimenzionalna sposobnost i dopuštenje za strojnu obradu
Kemija određuje potencijal materijala; dimenzije odlučuju može li se ugraditi. Dva su broja bitna u fazi upita: raspon promjera ljevaonice i maksimalna duljina. Sposoban dobavljač centrifugalnog lijevanja trebao bi pokriti vanjske promjere od oko 50 mm do 1000 mm, s duljinama izlivenih do 4000 mm u visokolegiranom materijalu.
Budući da se unutarnji sloj bogat inkluzijama mora izbušiti, centrifugalno lijevana cijev uvijek se specificira s provrtom većim od konačnog unutarnjeg promjera. Ista logika vrijedi kada je potrebno ukloniti lijevanu vanjsku površinu. Neiskusni dobavljač može ponuditi manji dodatak za strojnu obradu kako bi dobio narudžbu, ostavljajući neprovjerena područja u provrtu. Pouzdana ljevaonica će odrediti minimalni radijalni dopušteni dopušteni dio, obraditi cijev u vlastitoj radionici i provjeriti debljinu stijenke nakon bušenja.
Najsigurniji dogovor je kupiti gotovu cijev, a ne lijevanu slijepu. Dobavljač bi trebao biti u mogućnosti okrenuti vanjsku stranu, izbušiti unutrašnju stranu, okrenuti krajeve i pregledati rezultat s kalibriranom dimenzionalnom opremom. Kada su lijevanje i strojna obrada pod istim krovom, odgovornost za toleranciju ostaje na jednom mjestu.
Važni koraci kontrole kvalitete
Certifikat materijala dokazuje samo sastav taline, ne i kvalitetu cijevi. Provjere u nastavku odvajaju pouzdanog dobavljača od obične trgovine:
- Provjera kemijskog sastava: spektrometar za izravno očitavanje taline i ručni spektrometar za identifikaciju pozitivnog materijala po komadu.
- Metalografsko ispitivanje: uzorak sa stijenke cijevi koji potvrđuje očekivanu strukturu zrna, raspodjelu karbida i odsutnost prekomjerne mikroporoznosti.
- Provjera dimenzija: mjerenje debljine stijenke duž duljine, plus provjera ravnosti, izvan okruglosti i koncentričnosti provrta. Veliki promjeri imaju koristi od trodimenzionalnog skeniranja.
- Evidencija toplinske obrade: centrifugalno lijevane komponente obično se isporučuju nakon žarenja u otopini ili smanjenja naprezanja. Zatražite grafikon stvarnog vremena i temperature.
Ako će cijev biti zavarena u zavojnicu peći, raspitajte se o pripremi rubova, čistoći korijena i kvalifikaciji postupka zavarivanja. U radu otpornom na toplinu i tlaku, mali defekt na površini provrta brzo postaje mjesto nastanka pukotine pod toplinskim ciklusima.
Kako kvalificirati dobavljača centrifugalnih lijevanih cijevi
Počnite s referencama. Pitajte koje je proizvođače peći, linije za galvanizaciju, čeličane ili petrokemijske tvrtke opskrbljivala ljevaonica. Odgovor vam govori više od brošure.
- Koja brzina rotacije, oblaganje kalupa i temperatura izlijevanja su prilagođeni za vaš odabrani promjer i leguru?
- Koliki je godišnji kapacitet lijevanja? Kapacitet u rasponu od nekoliko tisuća tona godišnje podržava dosljednu opskrbu serija i inspekciju u procesu.
- Ima li ljevaonica vlastite peći za toplinsku obradu i radionicu za strojnu obradu? Dobavljači koji se bave samo lijevanjem bore se s ravnošću i koncentričnošću nakon što se dijelovi premjeste u vanjsku radionicu.
- Koji hardver za inspekciju postoji u tvrtki? Osnova su spektrometri s izravnim očitavanjem i ručni spektrometri, metalografska analiza i trodimenzionalno skeniranje.
- Kako se postupa s odbijenicama? Odgovor bi trebao uključivati dokumentirani postupak u slučaju nesukladnosti.
Svaki odgovor treba imati dokaze: zapise o brzini rotacije, grafikone toplinske obrade, izvješća o inspekciji i podatke o nesukladnosti. Za međunarodne kupce računa se i logistika. Ljevaonica s lakim pristupom međunarodnoj zračnoj luci, željezničkim vezama i lučkim objektima skraćuje vrijeme isporuke, a utvrđeni izvozni rekordi u Europi, Južnoj Americi ili Japanu pokazuju da su zahtjevi za prekograničnu dokumentaciju i pakiranje već ispunjeni.
Centrifugalno lijevana cijev zadani je inženjerski odgovor kada cilindrična komponenta mora preživjeti visoke temperature, korozivne medije ili abrazivne uvjete. Proces uklanja rizik od poroznosti statičkog lijevanja i proširuje izbor legura izvan onoga što kovanje može proizvesti ekonomično. Ali prednost se pojavljuje samo kada su ispunjena tri uvjeta: legura odgovara radnoj ovojnici, dodatak za strojnu obradu ostavlja čist provrt, a dobavljač provjerava sastav, strukturu i dimenzije odgovarajućom opremom.
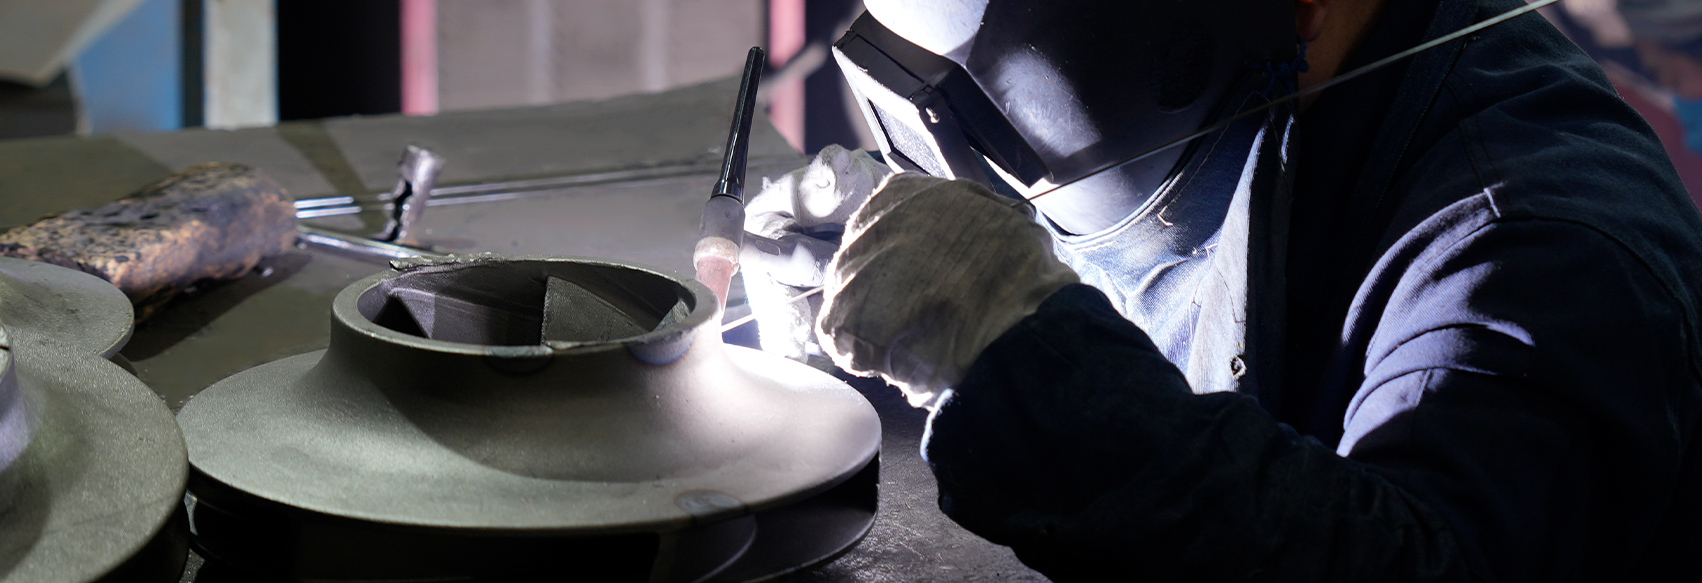
U našoj ljevaonici u Wuxiu, u Kini, linije za centrifugalno lijevanje proizvode visokolegirane cijevi od 50 mm do 1000 mm vanjskog promjera, do 4000 mm duljine, s toplinskom obradom i mehaničkom doradom koja se obavlja u našoj tvrtki. Ako vaša sljedeća radijacijska cijev, valjak peći, valjak sudopera ili rukavac za habanje ovisi o pouzdanoj centrifugalnoj lijevanoj cijevi, počnite s crtežom i opisom usluge. Legura je stvar proračuna; kontrola procesa je stvar dokaza.