Kada postrojenje za toplinsku obradu zamijeni šaržnu peć kontinuiranom linijom, prvi dijelovi koji pokvare često su cijevi za zračenje ili valjci peći. Razlog je rijetko samo u kvaliteti legure. Visoko legirani centrifugalni odljevci pokvare se rano kada debljina stjenke varira, kada je brzina vrtnje nedosljedna ili kada se struktura lijeva ne pregleda prije strojne obrade. Ako kupujete ove dijelove, smatrajte kupnju problemom specifikacije i provjere, a ne problemom kataloškog broja.
Ovaj vodič objašnjava što su visokolegirani centrifugalni odljevci, kako usporediti kvalitete kao što su 1.4848, 1.4852, 2.4879, 316L, 2205, 440C i GX280 KMTBCr26 te što treba provjeriti prije naručivanja. Praktični cilj je jednostavan: uskladite odljevak s atmosferom peći, uzorkom trošenja ili korozivnim medijem, zatim potvrdite da dobavljač može zadržati dimenzije i strukturu koju ste platili.
Što čini visokolegirane centrifugalne odljevke drugačijima
Centrifugalno lijevanje izlijeva rastaljeni metal u rotirajući kalup. Centrifugalna sila gura metal prema van, tako da se vanjska stijenka formira prva i skrutne pod pritiskom. Zbog toga postupak odgovara cilindričnim ili simetričnim dijelovima: cijevima, valjcima, rukavcima, cilindrima i prstenovima. Za visoke kvalitete legura, prednost nije samo oblik. Proces može proizvesti gustu stijenku s manje pora skupljanja od statičnog pješčanog lijevanja istog presjeka i ne oslanja se na diskretne uspone ili dovodne točke kako bi se izbjegla zarobljena poroznost.
Visoka legura znači da materijal sadrži dovoljno kroma, nikla, silicija ili drugih elemenata da preživi toplinu, habanje ili koroziju. Običan valjak od ugljičnog čelika može koštati manje, ali će se ljuštiti, iskriviti ili istrošiti u peći. Visoko legirani centrifugalni lijev je specificiran kada dio mora zadržati svoj oblik i površinu na temperaturi ili kada bi korozivni ili abrazivni medij uništio cijev niže kvalitete.
Kompromis je u tome što centrifugalno lijevanje nije univerzalna zamjena za pijesak ili livenje za ulaganje. Najbolje je za okrugle, šuplje ili simetrične dijelove. Složeni nosači, tanka rebra i tijesne unutarnje šupljine obično se koriste za livenje po investiciji ili kalupljenje u pijesku. Kupac bi prvo trebao potvrditi da geometrija dijela odgovara procesu, a zatim usporediti zahtjeve legure i inspekcije.
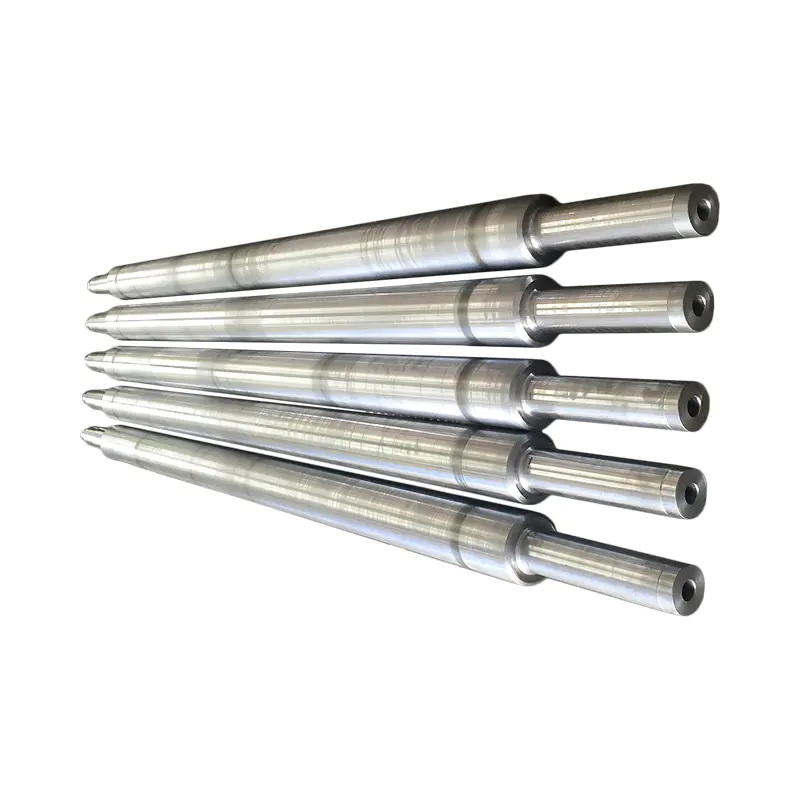 Prilagođeni asortiman centrifugalno lijevanih čeličnih cijevi otpornih na toplinu Pregledajte prilagođene centrifugalno lijevane cijevi i valjke otporne na toplinu, uključujući varijante 1.4848, 1.4852 i 2.4879, zatim usporedite leguru i potrebe za inspekcijom. Pogledajte proizvod →
Tipični centrifugalni proizvodi otporni na toplinu uključuju cijevi za zračenje, valjke za peći, valjke hlađene vodom i cijevi za zračenje tipa W. Inačice otporne na habanje uključuju cilindre za mljevenje visoke tvrdoće i kućišta rudarskih strojeva. Inačice otporne na koroziju uključuju 2205 i 316L rukavce za kemijske i galvanističke linije.
Usklađivanje razreda legure s toplinom, trošenjem i korozijom
Klasa legure je početna točka, ali radni uvjeti odlučuju o konačnom izboru. Valjak peći u kontinuiranoj liniji vidi različito opterećenje od ladice šaržne peći. Rukav u kemijskoj liniji vidi drugačiji napad od rudarskog kućišta. Koristite sljedeću usporedbu kao uži izbor, a ne konačnu specifikaciju.
Tablica 1: Uobičajeni visokolegirani tipovi centrifugalnog lijevanja i njihova tipična usmjerenost na upotrebu. Konačni odabir ovisi o temperaturi, atmosferi, opterećenju i korozijskom mediju. | Grade | Key alloy character | Typical service focus | Example parts |
| 1.4848 (GX40CrNiSi25-20) | Visoki Cr i Ni, otporan na toplinu | Nosači za visokotemperaturne peći | Donja ladica za punjenje, kontinuirane ladice za peći, okviri za toplinsku obradu |
| 1.4852 (GX40NiCrSiNb35-26) | Nb-stabiliziran, otporan na toplinu | Valjci za peći i cijevi za zračenje | Valjak za ložište peći, cijev za zračenje, cijev za zračenje tipa W |
| 2.4879 (GNiCr28W) | Ni-Cr-W, jaki toplinski ciklusi | Visokotemperaturni transport i grijanje | Pužni transporter, valjak za peć, zračna cijev za grijanje |
| HP type 26Cr35Ni | Visok Ni i Cr, varijanta od legure bakra | Kemijsko i visokotemperaturno miješanje | Agitator |
| 316L (CF3M) | Mo-sadrži austenitni nehrđajući | Otpornost na koroziju | Dugotrajna antikorozivna čahura, pocinčani valjak za umivanje |
| 2205 (CD3MN) | Duplex stainless | Servis korozije i klorida | Čahura otporna na koroziju |
| 440C | Visok ugljik, visoka tvrdoća | Abrasive wear | Unutarnji cilindar za brušenje visoke tvrdoće |
| GX280 (KMTBCr26) | visoko Cr white iron | Jaka abrazija | Kućište rudarskih strojeva, unutarnji cilindar otporan na habanje |
Two mistakes are common. Prvo, odabir više ocjene od one koja je potrebna aplikaciji. To povećava troškove bez poboljšanja usluge ako je način kvara zapravo mehaničko preopterećenje ili loše pristajanje. Drugo, kopiranje razreda iz druge peći ili linije. Male promjene atmosfere, sumpora, klorida ili termalnog ciklusa mogu pomaknuti ispravan izbor iz jedne obitelji u drugu. Dobavljač koji može pokazati kemijsku analizu i metalografsku strukturu korisniji je od onoga koji navodi samo naziv kvalitete.
 1.4852 GX40NiCrSiNb35-26 Centrifugalno lijevana radijacijska cijev za grijanje u peći Pogledajte ovu radijacijsku cijev otpornu na toplinu za grijanje u peći, s radnom temperaturom od 900°C, rasponom veličina φ50–φ1200 i navedenim kemijskim sastavom 24–27% Cr / 33–36% Ni. Pogledajte proizvod →
Na primjer, radijacijske cijevi 1.4852 često se navode kada cijev mora biti otporna na oksidaciju i održavati otpornost na puzanje. Ako cijev također ima jaku abraziju od pokretnog tereta, umjesto toga može biti potreban stupanj otporan na habanje. Ako cijev vidi kloride ili kiseline, čahura 316L ili 2205 možda bolje odgovara.
Centrifugalno lijevanje nasuprot lijevanju u pijesku i ulošku
Izbor procesa utječe na toleranciju debljine stijenke, završnu obradu površine, cijenu alata i koliko dijelova možete naručiti. Donja tablica daje praktičnu usporedbu za visokolegirane dijelove. Napisana je za rasprave o nabavi, a ne za udžbenik.
Tablica 2: Usporedba procesa za visokolegirane industrijske odljevke. Centrifugalno lijevanje pobjeđuje na cilindričnoj gustoći i rasponu veličina, ali to nije najbolji način za svaku geometriju. | Proces | Najbolji oblici | Tipični zid i veličina | Relativni trošak alata | Relativna cijena po komadu | Ključni rizik |
| Centrifugalno lijevanje | Cijevi, valjci, rukavci, prstenovi | Promjer 50-1.000 mm, duljina do 4.000 mm | srednje | srednje to high | Brzina centrifuge i ravnomjernost stijenke |
| Lijevanje smole u pijesak | Veliki okviri, ladice, kućišta | Veliki i teški dijelovi | Niska do srednja | Niska do srednja | Poroznost i čišćenje površine |
| Investicijski lijev | Kompleksni, tanki, precizni dijelovi | Mali do srednji, visoki detalji | visoko | visoko | Ograničenje veličine i cijena |
Ako je dio ravna ili stepenasta cijev, centrifugalno lijevanje obično daje bolju unutarnju strukturu i manje dopuštenja za strojnu obradu nego lijevanje u pijesak. Ako je dio veliki pravokutni okvir, oblikovanje od smole i pijeska često je praktičnije. Ako dio ima fine unutarnje prolaze ili složen vanjski profil, jedini način može biti livenje u obliku kalupa. Pitanje kupnje nije koji je postupak općenito najbolji, već koji postupak odgovara crtežu i načinu kvara.
Za komponente peći, industrija toplinske obrade često treba kombinaciju procesnih ruta. Cijev za zračenje može biti centrifugalno lijevana, dok učvršćenje ili tacna mogu biti lijevani u pijesku. Dobavljač koji kontrolira više od jednog procesa može smanjiti broj dobavljača i zadržati dosljedne tolerancije u sklopu.
Kontrolni popis specifikacija i pregleda za kupce
Prije nego što odobrite narudžbenicu za visokolegirane centrifugalne odljevke, napišite sljedeće točke. To su detalji koji odlučuju odgovara li dio, traje li i može li se pratiti ako nešto pođe po zlu.
- Revizija crteža i kvaliteta legure. Potvrdite točnu ocjenu, uključujući bilo koji sufiks kao što je GX40CrNiSi25-20 ili CF3M. Ne prihvaćajte generički opis "čelik otporan na toplinu".
- Kemijski sastav. Zatražite rezultat izravnog očitanja spektrometra ili ovjereno izvješće o ispitivanju mlina za toplinu. Provjerite ugljik, krom, nikal, silicij i sve stabilizirajuće elemente prema standardu.
- Debljina stijenke i koncentričnost. Za cijevi i valjke odredite minimalni zid, maksimalni zid i dopušteni ekscentricitet. Vizualno okrugla cijev još uvijek može biti predaleko izvan ravnoteže da bi se strojno čistio.
- Duljina i ravnost. Potvrdite ukupnu duljinu, pripremu kraja i toleranciju ravnosti. Dugi valjci će možda trebati smanjiti napetost prije završne strojne obrade.
- Metalografska struktura. Za rad na visokim temperaturama zatražite metalografski pregled kako biste potvrdili lijevanu strukturu i provjerili postoji li prekomjerna poroznost ili inkluzije.
- Ispitivanje bez razaranja. Dogovorite se o penetrantu boje, ultrazvučnom ili radiografskom pregledu gdje je dio kritičan. Navedite razinu prihvaćanja, a ne samo metodu.
- Strojna i toplinska obrada. Potvrdite da li dobavljač strojno obrađuje dio ili isporučuje grubi odljev. Ako je potrebna toplinska obrada, zatražite rezultat ciklusa i tvrdoće.
- Označavanje i sljedivost. Zahtijevati broj topline, stupanj i referencu narudžbenice na dijelu ili na trajnoj oznaci. Ovo je važno kada nekoliko legura izgleda slično nakon pjeskarenja.
- Packing and shipping. Za duge cijevi i valjke navedite zaštitu krajeva, razmak nosača i zaštitu od vlage. Dobar odljev može biti oštećen lošim blokiranjem.
Dobavljač sa vlastitom opremom za završnu obradu često može bolje ispuniti ove zahtjeve od trgovačkog poduzeća. Može kontrolirati prijelaz s lijevanja na toplinsku obradu na strojnu obradu bez slanja dijela između više trgovina. To smanjuje mogućnost pomicanja dimenzija nakon završnog pregleda.
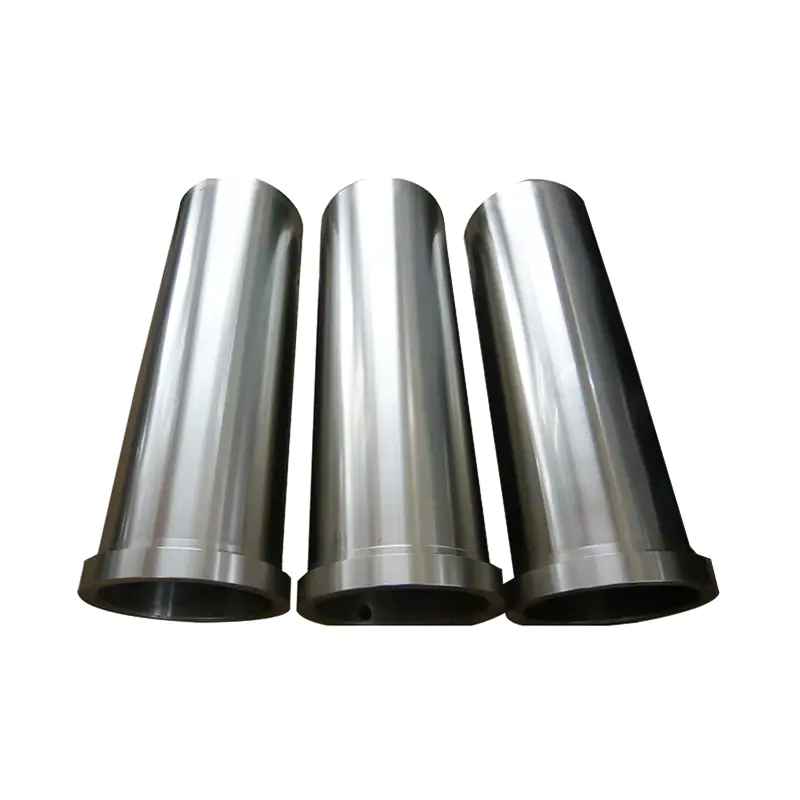 GX280 KMTBCr26 Unutarnji cilindar otporan na habanje za rudarsku opremu Pogledajte ovu kaljenu unutarnju cijev od centrifugalnog lijeva za visokoopterećeno rudarenje i mljevenje praha, s HRC-om preko 60 i stabilnim performansama pri udarcima i habanju. Pogledajte proizvod →
Za dijelove otporne na habanje kao što su GX280 KMTBCr26 unutarnji cilindri, vrijedi ista logika. Tvrdoća i mikrostruktura određuju vijek trajanja, tako da plan inspekcije treba uključivati ispitivanje tvrdoće i provjeru grešaka u lijevanju. Niska cijena po kilogramu je besmislena ako dio otkaže tjednima.
Gdje visokolegirani centrifugalni odljevci zarađuju svoj trošak
Visoko legirani centrifugalni odljevci obično su mali dio kapitalnog proračuna tvornice, ali veliki dio troškova održavanja. Oni zarađuju kada smanje neplanirane zastoje, održavaju dimenzijsku stabilnost i prežive određeni napad u procesu. Stablo u nastavku prikazuje glavne načine primjene ovih odljevaka.
- Toplinska obrada
- Zračeće cijevi i radijacijske cijevi tipa W
- Valjci za peći, valjci za ložište i valjci hlađeni vodom
- Posude, okviri, okviri za punjenje materijala i nosači zupčanika
- Chemical processing
- Čahura otporna na korozijus in 2205 and 316L
- visoko-temperature agitators
- Steel and metallurgy
- Valjci za ložište peći i valjci za grijanje peći
- Zračeće cijevi za dogrijavanje i linije toplinske obrade
- Other industrial lines
- Pocinčani valjci za sudopere
- Dijelovi rešetke za spaljivanje otpada
- Unutarnji cilindri i kućišta rudarskih strojeva otporni na habanje
U svakom slučaju, odluka o kupnji trebala bi početi od načina neuspjeha. Ako je stari dio napuknuo, provjerite toplinski ciklus i dizajn potpore. Ako se smanjio, provjerite atmosferu i leguru. Ako se istrošio, provjerite habanje i tvrdoću. Ako je došlo do korozije, provjerite kemijski sastav i razinu klorida. Zamjenski odljev trebao bi se odnositi na taj način, a ne jednostavno odgovarati starom crtežu.
Za kupce koji žele tehničko polazište, osnovni principi i karakteristike procesa centrifugalnog lijevanja objasniti kako brzina rotacije, temperatura kalupa i brzina lijevanja utječu na konačni zid. Te su varijable često važnije od naziva legure kada dio rano otkaže.
Kako procijeniti dobavljača visokolegiranih centrifugalnih ljevaka
Opseg procesa i oprema za inspekciju dobavljača govore vam što može kontrolirati. Za visokolegirane centrifugalne odljevke potražite tri mogućnosti. Prvo, može li dobavljač lijevati potrebni promjer i duljinu? Raspon od 50 mm do 1000 mm u promjeru i do 4000 mm duljine pokriva mnoge pećne valjke i radijacijske cijevi. Drugo, može li kontrolirati kemiju i strukturu? Spektrometrija izravnog očitavanja, ručna spektrometrija, metalografija i 3D skeniranje praktični su alati za ovaj rad. Treće, može li završiti dio? Peći za toplinsku obradu i oprema za strojnu obradu smanjuju rizik od oštećenja prilikom rukovanja i gubitka tolerancije između trgovina.
Kapacitet proizvodnje također je važan za vrijeme isporuke. Godišnji kapacitet lijevanja od nekoliko tisuća tona nije jamstvo kvalitete, ali pokazuje da dobavljač može podnijeti ponovljene narudžbe i veće kampanje. Za izvozne kupce korisna je jezična podrška i iskustvo s međunarodnim standardima pakiranja. Zatražite uzorke inspekcijskih zapisa iz sličnog razreda i oblika, a ne samo opću brošuru.
Visoko legirani centrifugalni odljevci nisu roba. Isti nominalni stupanj može se vrlo različito ponašati ovisno o brzini centrifuge, ujednačenosti stijenke, toplinskoj obradi i inspekciji. Započnite s načinom kvara, odaberite proces koji odgovara geometriji, odaberite leguru za stvarni okoliš i upišite zahtjeve inspekcije u narudžbu. Takav pristup neće učiniti odljev jeftinim, ali će kupnju učiniti predvidljivom. Ako trebate usporediti radijacijsku cijev, valjak za peć, rukavac otporan na koroziju ili cilindar otporan na habanje, zatražite ocjenu, izvješće o ispitivanju i toleranciju strojne obrade prije nego što usporedite cijenu.